English
 Español
 Português


Cómo lograr un rendimiento de termosellado en compuestos de aluminio y plástico: una guía
Fecha:Sep 07, 2026
El papel de aluminio aporta propiedades de barrera a un compuesto, pero no tiene capacidad para formar un sellado térmico por sí solo. Esa capacidad siempre proviene de algo aplicado a la superficie de la lámina, y los fabricantes recurren a una de tres técnicas distintas para colocarla allí: laminar una película de PE, EMAA o EVA hecha por separado sobre la lámina; recubrir por extrusión una capa de PE fundida directamente sobre la lámina en una sola pasada continua; o recubrir la lámina con un adhesivo termofusible que solo se activa una vez que se aplican calor y presión. Cada ruta produce un compuesto que se puede sellar térmicamente, pero el equipo involucrado, la estructura de costos y los modos de falla difieren lo suficiente como para que la elección del incorrecto aparezca más tarde, a menudo como sellos que pasan una inspección inicial y luego fallan en algún momento del ciclo de envío o instalación. Este artículo analiza lo que separa los tres enfoques y dónde encaja cada uno en los embalajes flexibles, los conductos HVAC y el aislamiento de cables o tuberías.
Método uno: laminar una película de PE, EMAA o EVA prefabricada
La laminación en seco une la lámina a una película que ya ha sido extruida y enrollada como su propio rollo. Se aplica un adhesivo a una banda, las dos bandas se juntan bajo rodillos de presión y el conjunto pasa por una etapa de curado antes de cortarlo y rebobinarlo. Debido a que la capa selladora comienza su vida como una película independiente con su propia orientación molecular, tiende a resistir el agrietamiento por flexión y la formación de perforaciones mejor que una capa aplicada directamente sobre la lámina.
La película elegida para esta ruta establece gran parte de la actuación posterior del compuesto:
- PEBD/PELBD – costo más bajo, fuerza de sellado adecuada, la opción predeterminada para envases de uso general.
- EVA – tolera bien la flexión repetida pero se ablanda a temperaturas más bajas, por lo que se adapta a aplicaciones que no experimentan mucho calor en servicio.
- EMAA – sus grupos iónicos se unen fuertemente a la capa de óxido de aluminio en la superficie de la lámina, proporcionando un sello que resiste el ataque químico y resiste un manejo más brusco; esto lo convierte en la elección habitual para laminados farmacéuticos u otros laminados técnicos donde la falla del sello no es una opción.
Debido a que la película y la capa adhesiva son materiales separados de la lámina, la laminación brinda a los convertidores la más amplia variedad de química de resina: si un proyecto requiere un sellador, la línea de extrusión no puede funcionar, laminarlo es a menudo la única forma práctica de lograrlo.
 Película laminada de aluminio y polietileno para bolsas flexibles Este laminado flexible de AL/PE combina la barrera del papel de aluminio con la termosellabilidad del PE, lo que lo hace ideal para bolsas de productos líquidos y blandos. Su embalaje colgante garantiza superficies lisas durante el transporte. Ver producto →
Método dos: revestimiento por extrusión de una capa de PE directamente sobre la lámina
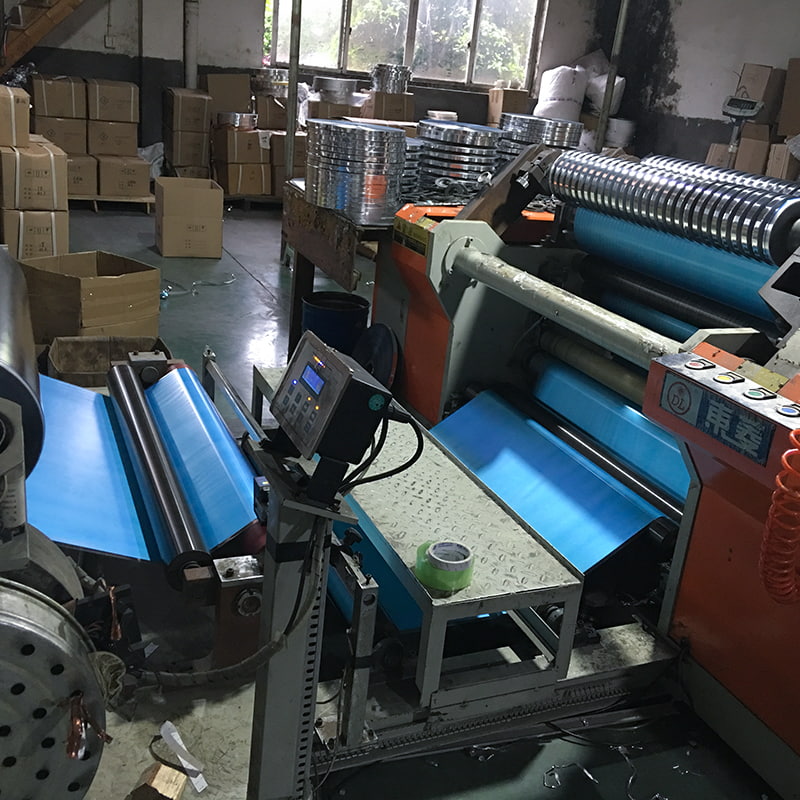
El recubrimiento por extrusión omite por completo la película separada. La resina de PE fundida se empuja a través de un troquel plano y se vierte directamente sobre la red de lámina en movimiento, donde se enfría y solidifica en línea. No hay una capa adhesiva ni una película prefabricada de origen, lo que elimina un paso del proceso y generalmente reduce el costo por metro cuadrado, una ventaja real para envases de alto volumen y calidad estándar donde el sellador no necesita sobrevivir a condiciones extremas.
La desventaja es que el PE aplicado de esta manera no se ha estirado ni orientado como lo ha hecho una película soplada o fundida, por lo que puede ser algo más propenso a agrietarse por flexión al doblarlo repetidamente. Generalmente se necesita un tratamiento corona o con llama de la lámina delante del troquel para lograr una humectación adecuada, ya que el PE fundido no se adhiere a la lámina sin tratar tan fácilmente como lo hace un adhesivo para laminación. Las construcciones multicapa como PET/AL/PE a menudo se construyen de esta manera, con el lado de PE revestido directamente por extrusión y la capa de PET añadida como refuerzo contra el desgarro durante el paso de sellado en sí.
 Película de barrera triple de PET/aluminio/PE Un laminado de tres capas con PET para mayor resistencia, aluminio para una barrera completa y PE para un sellado térmico confiable. El espesor y el ancho personalizables se adaptan a aplicaciones industriales y de aislamiento exigentes. Ver producto →
Método tres: recubrir la lámina con un adhesivo termofusible
La tercera ruta no coloca una película continua en absoluto: aplica un adhesivo termofusible como recubrimiento, a menudo basado en EMAA o una poliolefina modificada, en cualquier peso de capa que requiera la aplicación. Debido a que el adhesivo solo se activa una vez que el calor y la presión lo llevan por encima de su punto de reblandecimiento, la lámina recubierta puede permanecer en el inventario y sellarse a pedido más adelante en un paso separado.
Este método gana su lugar cuando la lámina necesita adherirse a algo que no sea otra hoja de lámina o plástico: espuma, metal o un sustrato irregular al que una película plana no se adaptaría bien. El revestimiento aislante de tuberías y la envoltura de cables son los ejemplos más claros: el revestimiento adhesivo permite que el compuesto de aluminio se adhiera a una superficie curva o texturizada de una manera para la que no está hecha una película laminada, diseñada principalmente para el sellado de lámina a lámina.
 Película triplex de aluminio/PET/EMAA con fuerte adherencia Este triplex integra una barrera de aluminio, resistencia del PET y la unión excepcional de EMAA a espuma, metal y polímeros. Adecuado para aislamiento de tuberías, envoltura de cables y estructuras de embalaje. Ver producto →
La calidad de la estructura y la superficie importa independientemente del método
Cualquiera que sea la ruta que se utilice, la lámina misma aún tiene que ser plana y libre de agujeros o arrugas: un punto débil en la lámina socava el sello sin importar cómo llegó allí el sellador. Lo que cambia entre métodos es dónde tienden a aparecer los puntos débiles. Una estructura laminada tiene una capa adhesiva distinta que puede carecer o extenderse de manera desigual; una estructura recubierta por extrusión depende de qué tan bien se trató la lámina justo antes de la matriz; un recubrimiento termofusible depende de un control estricto del peso de la capa, ya que normalmente es más delgado y menos uniforme que una película completa. El corte transversal de una muestra bajo un microscopio generalmente le indicará cuál de los tres procesos produjo un rollo determinado, simplemente por cómo se unen las capas.
Parámetros de proceso típicos para cada método
Los tres métodos funcionan a diferentes temperaturas y velocidades porque resuelven diferentes problemas: unir una película prefabricada, fundir resina fundida o activar un revestimiento adhesivo. Los rangos siguientes son puntos de partida; Los ajustes reales dependen en gran medida del grado de resina, el calibre de la lámina y la configuración de la línea, por lo que una prueba en el equipo de producción sigue siendo la forma de asegurar los números finales.
| Método | Temperatura del proceso (°C) | Presión de contacto/rodillo (kg/cm²) | Velocidad de línea (m/min) |
|---|---|---|---|
| Laminación en seco (película PE/EMAA/EVA) | 60–90 | 2–4 | 80–150 |
| Recubrimiento por extrusión (PE) | 280–320 | 3–6 | 100–250 |
| Recubrimiento adhesivo termofusible | 130-180 | 1–3 | 50–120 |
El recubrimiento por extrusión funciona a mayor temperatura porque el PE tiene que estar completamente fundido para fluir uniformemente fuera del troquel, mientras que el recubrimiento por fusión en caliente se mantiene más bajo ya que el objetivo en esta etapa es solo aplicar el adhesivo, no sellar nada todavía. La laminación es la más baja de las tres porque la película ya está formada; el calor aquí simplemente activa el adhesivo entre dos bandas sólidas.
Consideraciones prácticas para la producción
Algunos factores deciden si alguno de estos tres métodos realmente se mantiene a escala:
- Limpieza – El aceite, el polvo o la humedad residual en la lámina vencen la humectación en los tres procesos, no solo en uno.
- Tratamiento superficial – El tratamiento corona o plasma suele ser esencial para el recubrimiento por extrusión y puede ayudar a la adhesión de la laminación marginal, pero es menos importante para un recubrimiento termofusible diseñado para unirse mecánicamente.
- Almacenamiento – Los rollos laminados son bastante estables, pero los rollos recubiertos de fusión en caliente pueden bloquearse si se apilan mientras aún están calientes o se almacenan en un lugar demasiado caliente.
- Pruebas – trabajos de prueba de pelado para laminación y recubrimiento por extrusión; Para los recubrimientos termofusibles, la verificación del peso de la capa es tan importante como el resultado del pelado.
Una buena regla general para los tres métodos: el compuesto debe fallar en la película o sustrato de espuma antes de que falle en la costura. Si se desprende limpiamente en la línea de unión, es necesario ajustar algo en ese proceso en particular (falta de adhesivo, temperatura de fusión o peso de la capa).
Defectos específicos de cada método
- Delaminación (método de laminación) – generalmente una unión sin adhesivo o una etapa de curado que transcurrió demasiado rápido o demasiado frío.
- Piel de naranja o mala impregnación (recubrimiento por extrusión) – la temperatura de fusión es demasiado baja, o la separación del troquel o la separación de aire no están ajustadas correctamente para la velocidad de la línea.
- Puntos fríos o espacios (recubrimiento termofusible) – el peso de la capa es demasiado fino o el rodillo aplicador no es uniforme y deja zonas desnudas en el papel de aluminio.
- Poros (los tres) – casi siempre se debe a una lámina arrugada o dañada y no a la aplicación del sellador en sí.
Elegir el método correcto para el uso final
Para bolsas y laminados técnicos que necesitan una química de resina específica, especialmente cuando la resistencia química de EMAA es importante, la laminación de película generalmente vale la pena el costo adicional. Para embalajes estándar de gran volumen o revestimientos de conductos donde el precio por metro cuadrado determina la decisión, el PE recubierto por extrusión es difícil de superar. Y para cualquier cosa que tenga que adherirse a espuma, metal o una superficie irregular en lugar de a otra lámina plana (los casos más claros son el revestimiento aislante de tuberías y la envoltura de cables), un recubrimiento adhesivo termofusible es el método realmente diseñado para ese trabajo. Por lo general, es mejor que los compradores que evalúan una nueva aplicación comiencen con cómo debe adherirse el compuesto y luego trabajen hacia atrás hasta el método, en lugar de elegir un método primero y esperar que el uso final se ajuste.
Conclusión
No existe una forma "correcta" de hacer que un compuesto de aluminio y plástico sea termosellable; hay tres y cada una resuelve un problema diferente. Laminar una película separada de PE, EMAA o EVA brinda la opción de resina más amplia y la mejor resistencia a la flexión. El recubrimiento por extrusión cambia parte de esa flexibilidad por un menor costo y un rendimiento más rápido en el embalaje estándar. El recubrimiento adhesivo termofusible abandona por completo la idea de un sello de lámina a lámina a cambio de la capacidad de unir compuestos de aluminio a espuma, metal y otros sustratos que una película plana no puede manejar. Hacer coincidir el método con el requisito de unión real, no solo con cualquier línea disponible, es lo que mantiene el sello como la parte más fuerte del producto terminado en lugar de su punto débil.
Artículos recomendados