English
 Español
 Português


¿Cuál es la diferencia entre la laminación en seco y la laminación sin disolventes?
Fecha:Jul 28, 2026
Lo que realmente implica la laminación en seco
Laminación seca es uno de los métodos más establecidos para unir sustratos flexibles como papel de aluminio, películas de PET, películas de PE y películas de BOPP en una única estructura compuesta. El proceso comienza recubriendo un sustrato con un adhesivo líquido y luego pasándolo a través de un horno de secado donde los solventes se evaporan, dejando una película adhesiva seca y pegajosa. Luego, el sustrato recubierto se presiona junto con el segundo sustrato bajo calor y presión usando un rodillo de presión, formando una unión permanente. Debido a que el adhesivo se seca completamente antes de unirlo, la laminación seca produce laminados muy fuertes, estables y resistentes al calor, razón por la cual sigue siendo la opción preferida para aplicaciones exigentes como cintas protectoras de cables, cubiertas de conductos flexibles y películas de barrera multicapa.
Los adhesivos utilizados en la laminación en seco suelen ser sistemas de poliuretano de dos componentes disueltos en disolventes como el acetato de etilo. Después del recubrimiento y secado, la película generalmente necesita un período de curado de varios días a temperatura controlada para permitir que el adhesivo se entrecruce completamente y alcance su fuerza de unión final. Este paso de curado es esencial para lograr la resistencia al pelado y a los químicos que requieren muchas aplicaciones industriales.
En qué se diferencia la laminación sin disolventes de la laminación en seco
La laminación sin solventes utiliza un sistema adhesivo 100% sólidos que no contiene ningún solvente orgánico volátil. El adhesivo se aplica con una viscosidad mucho mayor, a menudo se calienta ligeramente para reducir la viscosidad del recubrimiento y luego se une directamente al segundo sustrato sin pasar por un horno de secado. Debido a que no hay solvente que evaporar, el proceso omite por completo la etapa de secado y depende del curado del adhesivo directamente entre las dos capas laminadas.
Esta diferencia estructural cambia varias cosas a la vez. Las velocidades de la línea a menudo pueden ser mayores ya que no es necesario esperar a que se evapore el disolvente. El consumo de energía disminuye porque se retira la etapa del horno. Y como no se liberan solventes durante la producción, las emisiones de COV se reducen drásticamente, lo cual es una de las principales razones por las que la laminación sin solventes ha ganado popularidad a medida que las regulaciones ambientales sobre la fabricación se han endurecido en los principales mercados de exportación.
Comparación del mecanismo de unión
| factores | Laminación Seca | Laminación sin disolventes |
| Tipo de adhesivo | Poliuretano a base de disolvente | 100% poliuretano sólidos |
| Etapa de secado | Requerido | No requerido |
| Emisiones de COV | Más alto, necesita tratamiento. | Mínimo a ninguno |
| Tiempo de curado | Varios dias | Más corto, a menudo de 24 a 48 horas |
| Fuerza de unión | muy alto | Bueno a alto |
Diferencias de rendimiento que importan en aplicaciones reales
La resistencia al pelado y la resistencia al calor suelen ser los mayores diferenciadores entre los dos métodos. Las estructuras laminadas en seco tienden a resistir mejor temperaturas altas sostenidas y exposición a químicos agresivos, razón por la cual se especifican comúnmente para envolturas de cables, cubiertas de conductos de aire flexibles y revestimientos aislantes industriales que deben sobrevivir años de ciclos térmicos. Los laminados sin solventes funcionan muy bien para la mayoría de aplicaciones de embalaje y aislamiento general, pero en ambientes térmicos o químicos extremos, la laminación seca a menudo aún ofrece una unión a largo plazo más predecible.
El olor y el contenido de disolvente residual es otra diferencia práctica. Debido a que los adhesivos sin solventes no dejan solvente residual atrapado dentro de la película, con frecuencia son la mejor opción para envases adyacentes a alimentos, películas de barrera de grado médico y ambientes cerrados donde el bajo olor y la baja migración son importantes. Las películas laminadas en seco, incluso después del curado completo, pueden retener niveles de trazas de disolvente que algunas aplicaciones sensibles deben tener en cuenta.
Dónde se utiliza normalmente cada proceso
- Laminación seca: cable shielding tapes, HVAC ducting jackets, high-temperature insulation facings, multi-layer barrier laminates for industrial use
- Laminación sin disolventes: embalajes flexibles, revestimientos de aislamiento térmico, barreras contra la humedad de uso general, aplicaciones adyacentes de bajo olor y en contacto con alimentos.
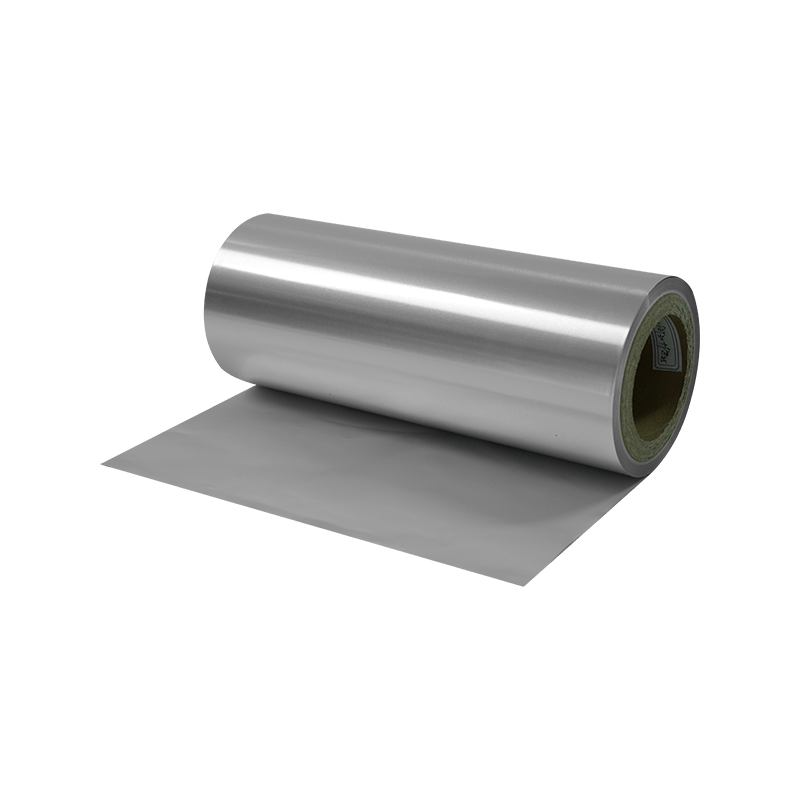
- Ambos procesos: estructuras laminadas de PE, PET, VMPET y lámina de aluminio, según la especificación de rendimiento objetivo.
Consideraciones sobre costos y eficiencia de producción
Desde el punto de vista de la fabricación, la laminación sin disolventes generalmente ofrece un coste total de producción más bajo una vez que los volúmenes son lo suficientemente altos como para justificar la inversión en equipos. Quitar el horno de secado reduce el uso de energía y la ausencia de recuperación de solventes o sistemas de reducción de VOC reduce tanto los gastos de capital como los de operación. La laminación en seco, por otro lado, requiere sistemas de recuperación de solventes u oxidadores térmicos para gestionar las emisiones de VOC de manera responsable, lo que agrega cumplimiento continuo y costos operativos, aunque esta inversión a menudo ya está incorporada en las instalaciones de conversión establecidas.
El costo de la materia prima por kilogramo de adhesivo también puede diferir; los adhesivos sin solventes a veces tienen un precio unitario más alto compensado por tasas de uso más bajas, ya que no es necesario agregar solvente a la formulación. Para los compradores que evalúan proveedores de laminados, vale la pena preguntar directamente qué proceso se está utilizando para una línea de productos determinada, ya que esto afecta no sólo el costo sino también el tiempo de entrega, dadas las diferentes ventanas de curado requeridas antes de que la película esté lista para enviarse.
Cómo elegir entre los dos procesos
La elección correcta depende principalmente del entorno de uso final. Si la aplicación implica altas temperaturas sostenidas, exposición a productos químicos agresivos o durabilidad a largo plazo en exteriores, la laminación en seco suele ser la especificación más segura. Si la prioridad es un menor impacto ambiental, una producción más rápida y aplicaciones donde el olor residual o los niveles de trazas de solvente son importantes, la laminación sin solventes suele ser la mejor opción.
Hoy en día, muchos fabricantes operan líneas de laminación en seco y sin solventes en paralelo, junto con laminación de recubrimiento por extrusión, de modo que el proceso pueda adaptarse a los requisitos de rendimiento específicos de cada proyecto en lugar de forzar un solo método para cubrir todas las aplicaciones. Cuando se obtienen películas laminadas como AL/PET, AL/PE o estructuras triplex multicapa, trabajar con un proveedor que ofrece múltiples tecnologías de laminación hace que sea más fácil obtener un material compuesto diseñado para las condiciones operativas reales en lugar de un compromiso genérico.
Lista de verificación de decisión rápida
- Necesita máxima resistencia al calor y a los químicos: elija laminación seca
- Necesita una menor producción de VOC y un procesamiento más rápido: elija la laminación sin disolventes
- Necesita poco olor o residuos de solvente: elija laminación sin solventes
- Necesita rendimiento comprobado a largo plazo en aplicaciones industriales: elija laminación en seco
Artículos recomendados